

为什么无釜层压更依赖过程一致性
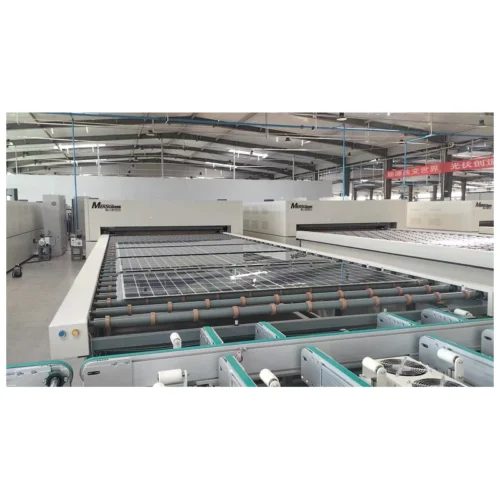
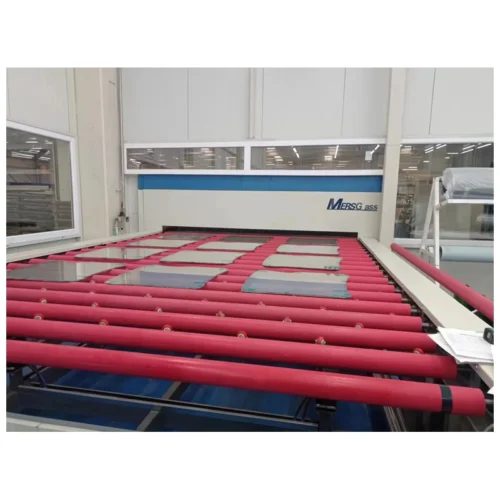
在非高压釜层压产线上,玻璃叠片以连续流方式完成粘合,而不是在高压釜内分批加工。因此过程控制成为关键:每一片玻璃都要经历相同的温度曲线、压合力与冷却速率。
产线上的三个控制点
- 加热区:各区独立控温,使玻璃与中间膜逐步升至粘合温度,降低热应力与边缘缺陷。
- 压合段:全幅宽压力稳定,帮助 PVB、EVA 或 SGP 中间膜均匀粘合,避免气泡残留。
- 冷却与卸片:进入卸片台前受控冷却,保持夹层玻璃平整,便于进入下一道工序。
验收产线前要确认什么
建议用您自己的玻璃尺寸与中间膜进行试机,并查看记录的温度与压力曲线。相比瞬时高峰产能,能每班次稳定复现同一工艺配方的产线更有价值。
如需产线布局方案与技术参数表,请联系我们的工程师。